Como dimensionar rosca transportadora de ração
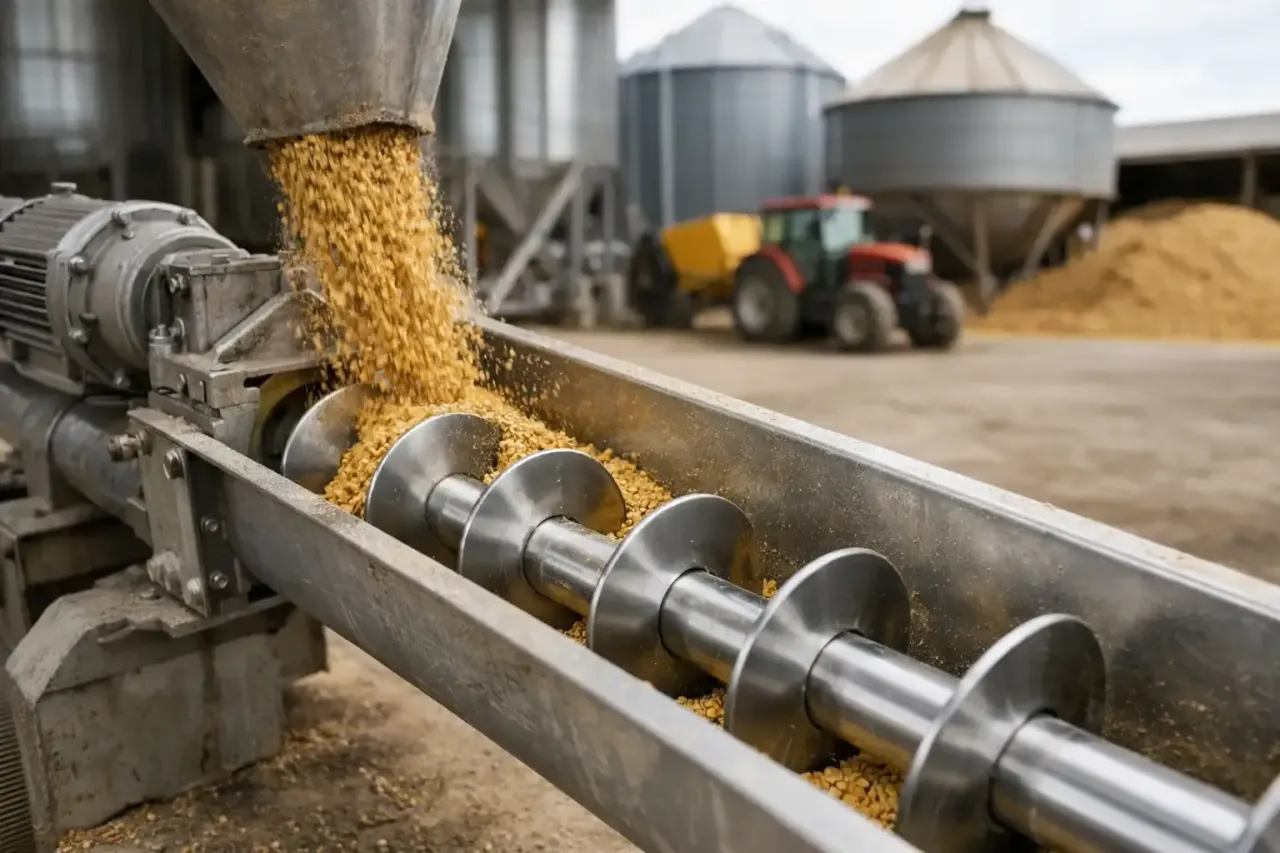
Uma rosca transportadora subdimensionada não costuma falhar apenas na partida. Ela aparece no dia a dia como acúmulo de farelo, variação na dosagem, motor aquecendo, redutor trabalhando no limite e interrupções justamente quando a fábrica precisa manter o fluxo entre mistura, moagem, peletização ou expedição. Saber como dimensionar rosca transportadora ração é definir um conjunto compatível com a vazão real, o tipo de material e as condições de instalação - não apenas escolher um diâmetro de helicoide.
Na fábrica de ração, a rosca helicoidal pode transportar milho moído, farelo de soja, premix, núcleos, ração farelada ou produto acabado. Cada material apresenta densidade, granulometria, umidade e comportamento diferentes. Por isso, uma solução que funciona no transporte de farelo seco pode perder rendimento ou provocar desgaste prematuro ao movimentar uma mistura mais úmida, abrasiva ou com maior teor de gordura.
Comece pela vazão necessária da linha
O primeiro dado é a capacidade que a rosca precisa entregar, normalmente informada em toneladas por hora ou quilogramas por hora. Esse número deve considerar a produção efetiva da etapa anterior e a necessidade da etapa seguinte. Uma rosca que alimenta uma misturadora, por exemplo, precisa acompanhar os ciclos de carregamento sem criar espera. Já uma rosca de descarga pode precisar trabalhar em picos para liberar o equipamento rapidamente.
A conta básica parte da massa transportada por hora. Em seguida, essa capacidade é convertida em volume, pois o helicoide movimenta volume de produto dentro do tubo ou calha. Para isso, usa-se a densidade aparente da ração ou da matéria-prima.
A relação prática é:
Vazão volumétrica = vazão mássica ÷ densidade aparente
Se a linha precisa transportar 3 toneladas por hora de farelo com densidade aparente de 550 kg/m³, a rosca deve movimentar aproximadamente 5,45 m³ por hora. Esse valor é uma base, não a especificação final. É necessário prever margem para variações de formulação, granulometria e picos de produção, sem superdimensionar a ponto de elevar custo, potência e quebra de produto.
Em operações contínuas, trabalhar muito próximo do limite teórico reduz a folga operacional. Em operações por batelada, a análise deve considerar o tempo disponível para transferir cada lote. Uma rosca com capacidade nominal adequada, mas lenta para o tempo de ciclo da mistura, vira gargalo da fábrica.
Diâmetro, passo e rotação da rosca helicoidal
Depois de definir a vazão, são escolhidos o diâmetro externo da rosca helicoidal, o passo e a rotação. Esses três fatores trabalham juntos. Aumentar somente a rotação não é sempre a resposta para elevar capacidade: em excesso, ela pode gerar turbulência, compactação, degradação do produto, retorno de material e maior desgaste.
Em transporte horizontal de ração seca, é comum usar passo próximo ao diâmetro do helicoide. Essa configuração favorece o avanço do material e atende muitas aplicações industriais. No entanto, passos reduzidos podem ser indicados para controlar a descarga, dosar material ou trabalhar em trechos inclinados. Passos maiores podem elevar o volume por volta, mas exigem avaliação do enchimento e da estabilidade do fluxo.
O diâmetro precisa deixar área útil suficiente para transportar o volume desejado sem operar com enchimento excessivo. A rosca não deve trabalhar totalmente cheia. O espaço livre interno contribui para o deslocamento correto do produto e diminui o risco de embuchamento, principalmente quando a matéria-prima varia de lote para lote.
A rotação é definida conforme o diâmetro, o material e a capacidade. Roscas menores geralmente podem trabalhar com rotações mais altas. Roscas de maior diâmetro pedem rotações mais moderadas, porque a velocidade periférica elevada aumenta o atrito, o consumo de energia e o desgaste. Para ração farelada e ingredientes sensíveis à segregação, o transporte estável costuma ser mais vantajoso do que buscar velocidade máxima.
O comprimento muda o esforço exigido
Uma rosca de 2 metros e outra de 12 metros, mesmo com o mesmo diâmetro e vazão, não exigem o mesmo acionamento. O comprimento aumenta o atrito do produto com a carcaça, a carga sobre o eixo e o torque requerido na partida e durante a operação.
Trechos longos também merecem atenção especial à flecha do eixo e ao uso de mancais intermediários. Esses apoios reduzem a deformação, mas criam pontos internos que podem reter material e sofrer desgaste. A escolha depende do comprimento, do diâmetro do eixo, do produto e da facilidade de limpeza exigida pelo processo.
Em linhas com fórmulas variadas, paradas frequentes ou necessidade de evitar contaminação cruzada, o projeto deve facilitar inspeção e limpeza. Não adianta dimensionar capacidade e esquecer que o material residual em um mancal, em uma caixa de entrada ou na descarga pode comprometer o próximo lote.
Inclinação não é detalhe no dimensionamento
A rosca horizontal é a condição mais favorável para transporte. À medida que a inclinação aumenta, a capacidade útil cai e parte do material tende a retornar entre as espiras. Para compensar, muitas vezes é necessário ajustar diâmetro, rotação, passo ou considerar outra solução de movimentação, como elevador de canecas em determinados trechos verticais.
Não use a capacidade de uma rosca horizontal como referência direta para uma instalação inclinada. Uma inclinação leve pode ser administrável com correções no projeto. Em ângulos maiores, o enchimento e a eficiência mudam de forma relevante. O comportamento também depende do ingrediente: produto seco e fluido se movimenta de maneira diferente de uma ração com melaço, óleo ou umidade elevada.
O ponto de alimentação merece o mesmo cuidado. Quando o material cai de forma concentrada e contínua sobre as primeiras espiras, a região de entrada pode sobrecarregar antes que o restante da rosca aproveite sua capacidade. Uma moega bem dimensionada, uma abertura de alimentação coerente e uma rosca com zona de entrada adequada evitam essa falsa impressão de que todo o transportador está pequeno.
Defina o acionamento pela carga real, não pela aparência
Motor, redutor, eixo e acoplamento precisam suportar o torque necessário para colocar a rosca em movimento, inclusive em condições menos favoráveis. Uma partida com o transportador carregado exige mais do conjunto do que a operação em vazio. Se o motor fica no limite, o sistema pode apresentar desarmes, aquecimento e redução da vida útil do redutor.
A potência não deve ser definida somente pela vazão. Ela depende também de comprimento, inclinação, atrito, peso dos componentes rotativos, tipo de material e regime de operação. Além da potência nominal, é necessário observar fator de serviço, frequência de partidas, uso de inversor de frequência e proteção contra sobrecarga.
O eixo deve ser compatível com o torque e com o vão entre apoios. Um eixo fino demais pode torcer ou trabalhar com vibração. Um conjunto excessivamente pesado, por outro lado, pode elevar custo sem ganho prático. O ponto correto vem da aplicação real e das medidas disponíveis no equipamento existente.
Material e espessura definem a vida útil da rosca
A escolha do material da rosca helicoidal e da carcaça depende do nível de abrasão, da presença de umidade e do tipo de ração ou ingrediente. Milho moído, farelos e concentrados têm comportamentos diferentes. Produtos com areia, partículas minerais, aditivos e maior abrasividade aceleram o desgaste das espiras e do fundo da calha.
Também vale avaliar se a rosca opera em ambiente corrosivo, se há lavagem frequente ou se o processo exige acabamento específico. Em reposições, copiar apenas o diâmetro externo é um erro comum. Espessura da chapa, passo, diâmetro do tubo central, sentido de helicoide, tipo de ponta e furação interferem diretamente na compatibilidade e na durabilidade.
Quando uma espira se desgasta de forma irregular, a causa pode não estar somente no material. Desalinhamento do eixo, folga em mancais, entrada excessiva de produto ou contato com a carcaça também precisam ser verificados. Trocar a peça sem corrigir a origem do desgaste antecipa a próxima parada.
Dados que devem ser enviados para cotar a rosca
Para fabricar ou repor uma rosca transportadora com segurança, fotos ajudam, mas medidas e informações de processo tornam o orçamento mais preciso. Envie o diâmetro externo da rosca, o diâmetro e o comprimento do eixo ou tubo central, o passo entre espiras, o comprimento total, o sentido de giro e o tipo de acionamento. Se houver peça usada, informe também como são as pontas, chavetas, flanges, furos e apoios.
Acrescente qual material é transportado, a produção por hora, a inclinação e se o equipamento trabalha continuamente ou por bateladas. Se o conjunto apresenta quebra, vibração, embuchamento ou desgaste acelerado, descreva o problema. Esses sinais orientam a revisão da especificação em vez de uma simples reprodução de uma peça que já falhou na operação.
A Pará Moinhos fabrica roscas helicoidais e componentes sob medida para a realidade da sua linha de ração. Envie a peça, as medidas ou imagens do equipamento para avaliar diâmetro, passo, espessura, eixo e material compatíveis com a sua aplicação. Uma rosca bem dimensionada mantém o produto em movimento e dá à manutenção algo que ela realmente precisa: previsibilidade para manter a produção rodando.
Precisa repor uma peça?
Confira a linha correspondente. Envie foto, medidas conhecidas e a referência do equipamento para confirmar o orçamento.
Solicitar orçamento pelo WhatsApp